- Кумулятыўныя зарады для свідравінных перфарацыйных гармат
- Злучальныя пераўтваральнікі для перфарацыйных пісталетаў
- Тандэмныя пераўтваральнікі для перфарацыйных пісталетаў
- Лепшыя пераўтваральнікі для перфарацыйных пісталетаў
- Ніжнія перакладзіны для перфарацыйных пісталетаў
- Крапежныя перакладзіны для перфарацыйных пісталетаў
- Пад'ёмныя перакладзіны для перфарацыйных пісталетаў
- Іншыя раздымы для перфарацыйных пісталетаў
- Коўкі / Каваныя дэталі
- Адліўкі / Адлітыя дэталі
- Ліццё пад ціскам / ліццё пад ціскам дэталяў
- Апрацоўка дэталяў з ЧПУ
- Медныя экструзіі
01

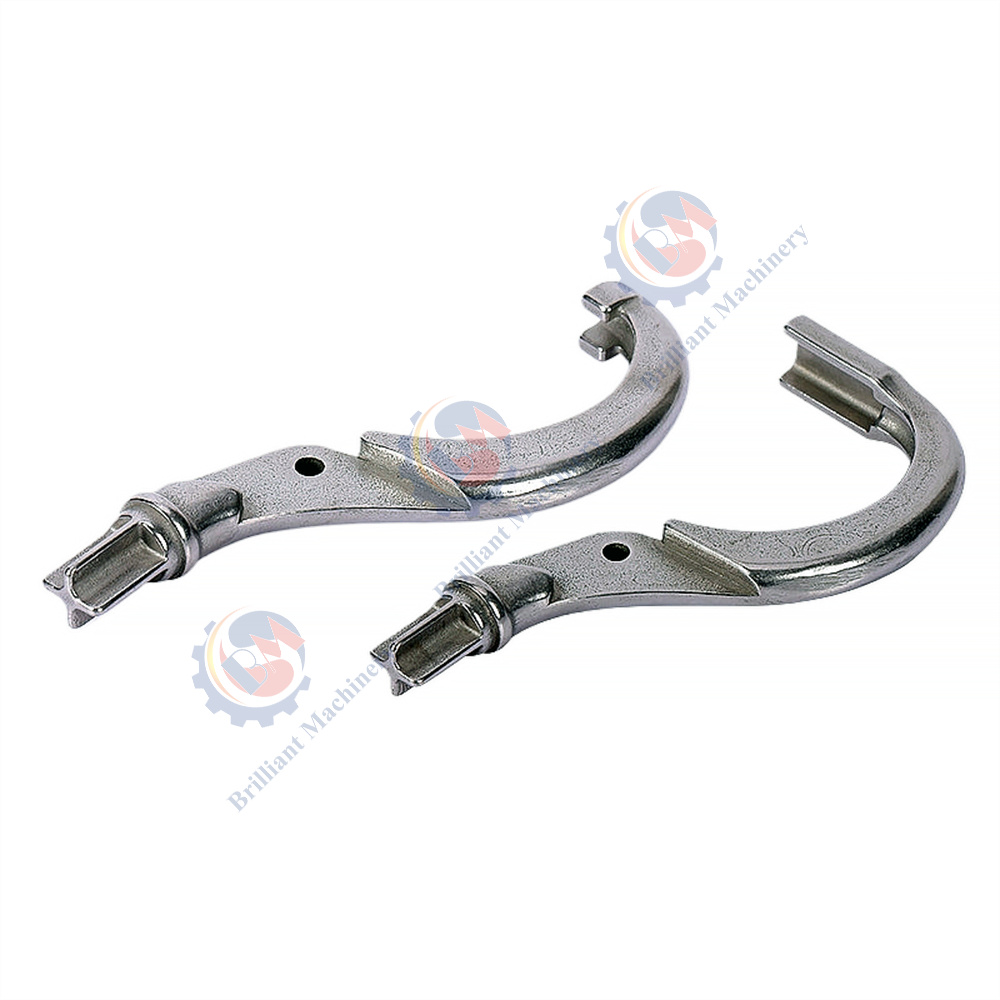


Ліццё па выплавляемым мадэлям з вадкага шкла для цяжкага машынабудавання
Матэрыял
Ліццё па выплавляемым мадэлям з вадкага шкла для буйных машын вырабляецца з высакаякасных сплаваў, распрацаваных для вытрымкі экстрэмальных механічных нагрузак і ўмоў навакольнага асяроддзя. Сярод такіх матэрыялаў, якія выкарыстоўваюцца, можна назваць:
• Вугляродзістая сталь: Дзякуючы сваёй эканамічнай эфектыўнасці, а таксама здавальняючай трываласці на расцяжэнне, вугляродзістая сталь традыцыйна выкарыстоўваецца ў вырабе менш складаных кампанентаў.
• Нержавеючая сталь: Выдатная ўстойлівасць да карозіі і акіслення, што робіць яго вельмі прыдатным для выкарыстання на адкрытым паветры або ў хімічна асяроддзі.
• Легаваная сталь: Мае максімальную трываласць на расцяжэнне і цвёрдасць, найлепш падыходзіць для максімальнага ўздзеяння ў машынах.
• Нікелевыя сплавы: Гэтыя сплавы, якія вытрымліваюць высокія тэмпературы, шырока выкарыстоўваюцца для вырабу кампанентаў, якія знаходзяцца пад тэмпературнымі нагрузкамі або пад высокай тэмпературай.
Тэхнічныя характарыстыкі
Для прамысловых мэт вырабляюцца адліўкі з вадкага шкла для машын, якія маюць пэўны памер і выдатныя ўласцівасці матэрыялу. Вось некаторыя з іх ключавых характарыстык:
• Дапушчальныя адхіленні памераў: Адліўкі ствараюцца з улікам жорсткіх дапушчальных абмежаванняў, што гарантуе бесперашкоднае ўстаўленне дэталяў у сістэмы машын.
• Таўшчыня сценкі: Рэгуляваная таўшчыня сценак, што надае яму трываласць, а таксама мінімізуе выкарыстанне матэрыялу.
• Аздабленне паверхні: Гладкія паверхні без дэфектаў мінімізуюць сціранне і трэнне аб дэталі машын.
• Стандарты трываласці: Адліўкі павінны быць устойлівымі да механічных нагрузак, вібрацый, а таксама да ўздзеяння залішняй тэмпературы і агрэсіўных рэчываў.
Вытворчыя працэсы
Працэс ліцця па выплаўных мадэлях вадкага шкла для буйных машын традыцыйна ўключае наступныя этапы:
1. Выраб узораў: Першапачатковая дэталь вырабляецца з выкарыстаннем васковай мадэлі або мадэлі з смалы, дакладна сфарміраванай у адпаведнасці з патрабаваннямі.
2. Будаўніцтва каркаса: Узор пакрываецца пастай з вадкага шкла, якая застывае і ўтварае цвёрдую абалонку, якая будзе ахінаць расплаўлены метал.
3. Выдаленне ўзору: Узор плавіцца, спальваецца, калі зацвярдзее, пакідаючы пустую форму.
4. Разліванне металу: Форму запаўняюць шляхам залівання расплаўленага металу.
5. Астуджэнне і зацвярдзенне: Адліўцы даюць астыць, прымаючы дакладную форму шаблону.
6. Апрацоўка пасля ліцця: Адліўкі апрацоўваюцца, шліфуюцца і абястлушчваюцца ў працэсе, каб дасягнуць патрэбнага памеру і якасці паверхні.
Выпрабаванне і праверка якасці
Кожная адліўка праходзіць строгія выпрабаванні на трываласць і функцыянальнасць:
• Праверка памераў: Адліўку правяраюць на адпаведнасць памераў і дакладнасць.
• Выпрабаванне матэрыялаў: Матэрыял правяраецца на механічныя і хімічныя ўласцівасці, каб праверыць яго на адпаведнасць галіновым стандартам.
• Неразбуральны кантроль (НДК): Унутраныя дэфекты можна выявіць з дапамогай такіх метадаў выпрабаванняў, як ультрагукавы кантроль, рэнтгенаўскі і магнітна-парашковы аналіз.
• Выпрабаванні пад ціскам: Найважнейшыя дэталі праходзяць выпрабаванні пад ціскам, каб праверыць, ці могуць яны вытрымліваць нагрузкі падчас эксплуатацыі абсталявання.
Асноўныя характарыстыкі
• Дакладнасць і акуратнасць: Апрацоўка шкляной вадой спрыяе вырабу складаных геаметрычных формаў і дэталяў з вузкімі допускамі, што забяспечвае ідэальную функцыянальнасць і бездакорную пасадку.
• Вышэйшая трываласць: Адліўкі былі выраблены для працы ва ўмовах моцных механічных нагрузак, забяспечваючы стабільную прадукцыйнасць у складаных умовах.
• Устойлівасць да карозіі: Нержавеючая сталь мае палепшаныя антыкаразійныя ўласцівасці, што спрыяе большаму тэрміну службы кампанента.
• Высокая зносаўстойлівасць: Гэтыя адліўкі, якія падыходзяць для выкарыстання ў складаных умовах, валодаюць высокай устойлівасцю да зносу і даўгавечнасцю.
Упакоўка і захоўванне
Пасля вырабу, праверкі, ачысткі і стараннай упакоўкі дэталь павінна быць абаронена ад пашкоджанняў падчас транспарціроўкі або захоўвання. Дэталь спакуецца ў драўляны футляр або ахоўную ўпакоўку, каб яна магла дабрацца да месца прызначэння ў першапачатковым выглядзе. Адліўкі для працяглага захоўвання павінны знаходзіцца ў кантраляваным, невільготным месцы, каб яны не падвяргаліся карозіі або іржы.
Адгрузка
Дастаўка арганізуецца ў адпаведнасці з патрабаваннямі кліента, а матэрыялы дастаўляюцца марскім, паветраным або аўтамабільным транспартам. Кожная партыя адсочваецца, каб яе можна было адправіць своечасова і бяспечна, з улікам неабходнасці добрай фіксацыі адлівак у выпадку перамяшчэння.